剪刀打滑与修剪失误的成因分析
剪刀在修剪过程中出现打滑或失误,通常源于刃口微观结构的改变或操作时的力学失衡。当金属刃口因长期摩擦产生微小磨损或卷边时,接触面积减小,导致剪切力无法有效传递至目标组织,进而引发打滑。这种情况在修剪较硬或纤维密集的材料时尤为明显,操作者往往需要施加更大的向下压力,反而加剧了刃口与物体的摩擦,造成不可控的滑动轨迹。
左右不对称的问题多由刃口闭合时的错位或单侧磨损引起。若剪刀的中轴螺丝松动或生锈,两片刃叶在闭合时无法保持严丝合缝的平行状态,导致一侧先接触物体,另一侧滞后,形成剪刀差。这种机械结构的非对称性使得修剪轨迹偏离预期线条,特别是在需要精细边缘处理时,微小的偏差会被放大,造成明显的视觉或功能性不对称。
刀头过热现象的热力学机制
修剪过程中的刀头过热主要由摩擦生热与散热效率不足共同作用所致。高速往复或旋转运动使金属刃口与被修剪物产生剧烈摩擦,动能转化为热能。若散热条件不佳,热量迅速积聚在刀头部位,导致金属温度升高。高温不仅可能改变金属的金相结构,降低硬度,还可能对被修剪物的表层造成热损伤,如焦化或变形,影响最终修剪效果。
过热还会引发润滑失效。传统剪刀依赖微量油脂减少摩擦,高温会使油脂挥发或变质,失去润滑保护作用,进一步加剧干摩擦,形成恶性循环。在连续作业中,刀头温度可迅速上升至50-60摄氏度甚至更高,此时若继续高强度使用,极易导致刃口退火软化,加速磨损,甚至造成永久性损坏。
修复打滑与不对称的实操步骤
修复打滑问题需从刃口状态入手。使用细粒度磨石或专用抛光条,以固定角度轻轻打磨刃口内侧,去除卷边和毛刺。打磨时应保持刃口平直,避免过度磨损导致刃口变薄。对于轻微打滑,可使用少量专用润滑剂或防粘涂层,改善剪切面的滑动性能。修复后,需进行试剪测试,确认剪切面平滑无卡顿。
解决左右不对称需调整中轴结构。首先检查并紧固中轴螺丝,若螺丝滑丝或变形,需更换同规格配件。调整时,将剪刀闭合,观察刃口接触点是否均匀。若存在错位,可使用小扳手微调螺丝张力,或使用细锉刀轻微修整刃口闭合处的干涉点。调整后,反复开合测试,确保运动顺畅且闭合紧密,无明显缝隙或错位。
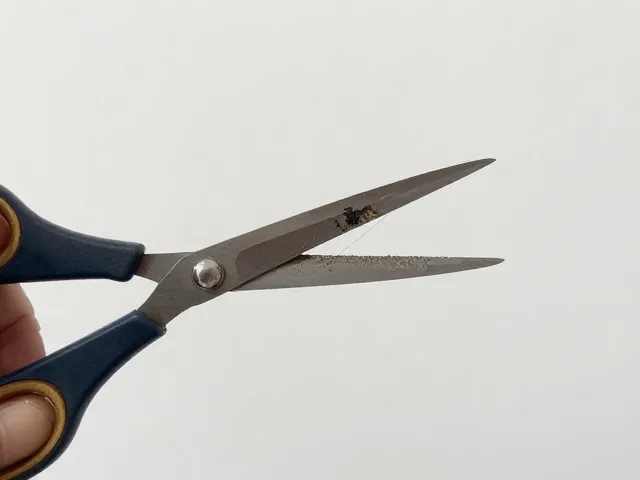
刀头过热冷却与维护保养策略
冷却刀头最直接有效的方法是间歇性使用。在连续修剪过程中,设置固定的休息间隔,如每3-5分钟停止操作,让刀头自然散热。也可使用压缩空气吹拂刀头,加速热量散失。对于高温环境或高强度作业,可准备湿布定期擦拭刀头表面,通过水分蒸发带走热量,但需确保后续彻底干燥,防止锈蚀。
日常维护中,保持刀头清洁与润滑至关重要。修剪结束后,务必清除残留的组织或纤维,避免积垢影响散热和运动。涂抹适量专用剪刀油,形成保护膜,减少摩擦生热。存放时,确保剪刀干燥并置于阴凉处,避免高温环境加速金属老化。定期检查中轴灵活性,及时清理锈迹,维持机械结构的最佳状态,从源头降低过热风险。
操作提示:工具与保定先确认安全,再动手;出现应激、破皮或异常呼吸时立即停止。本文只讲手法与判断方法,不提供医疗诊断。